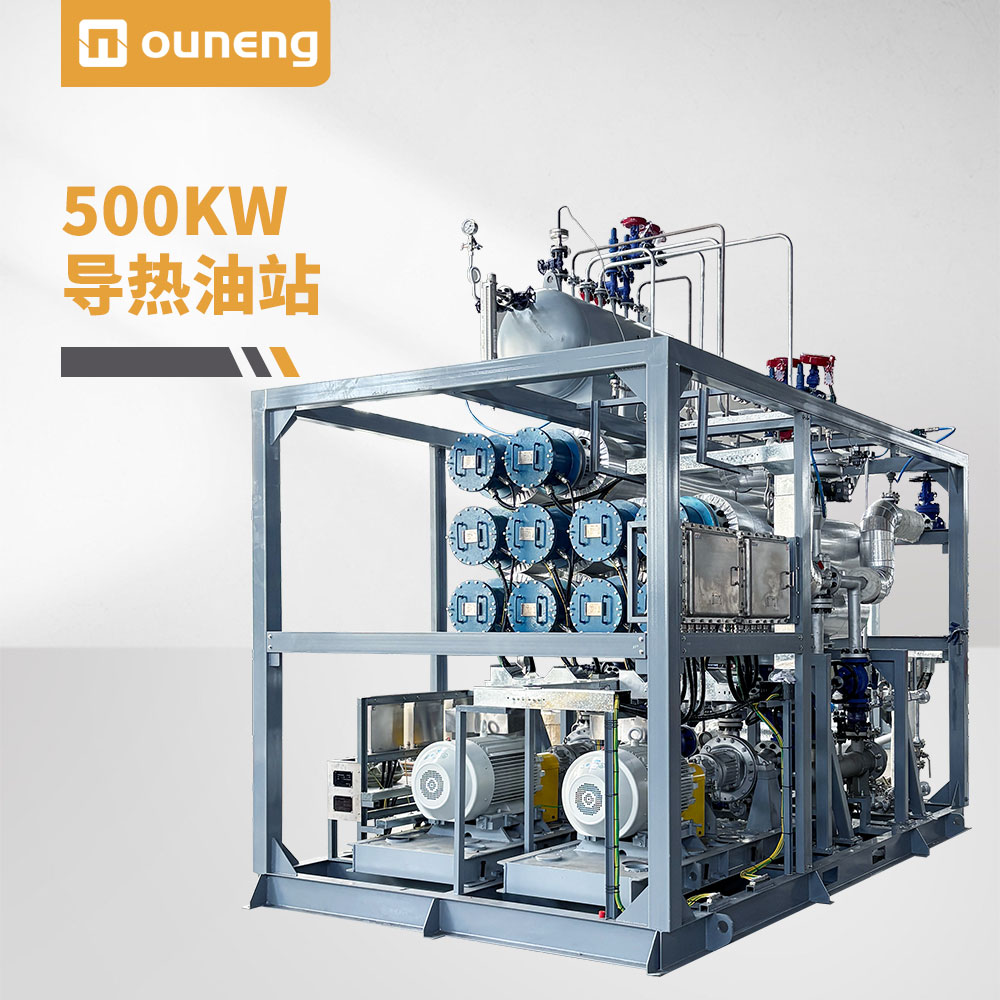
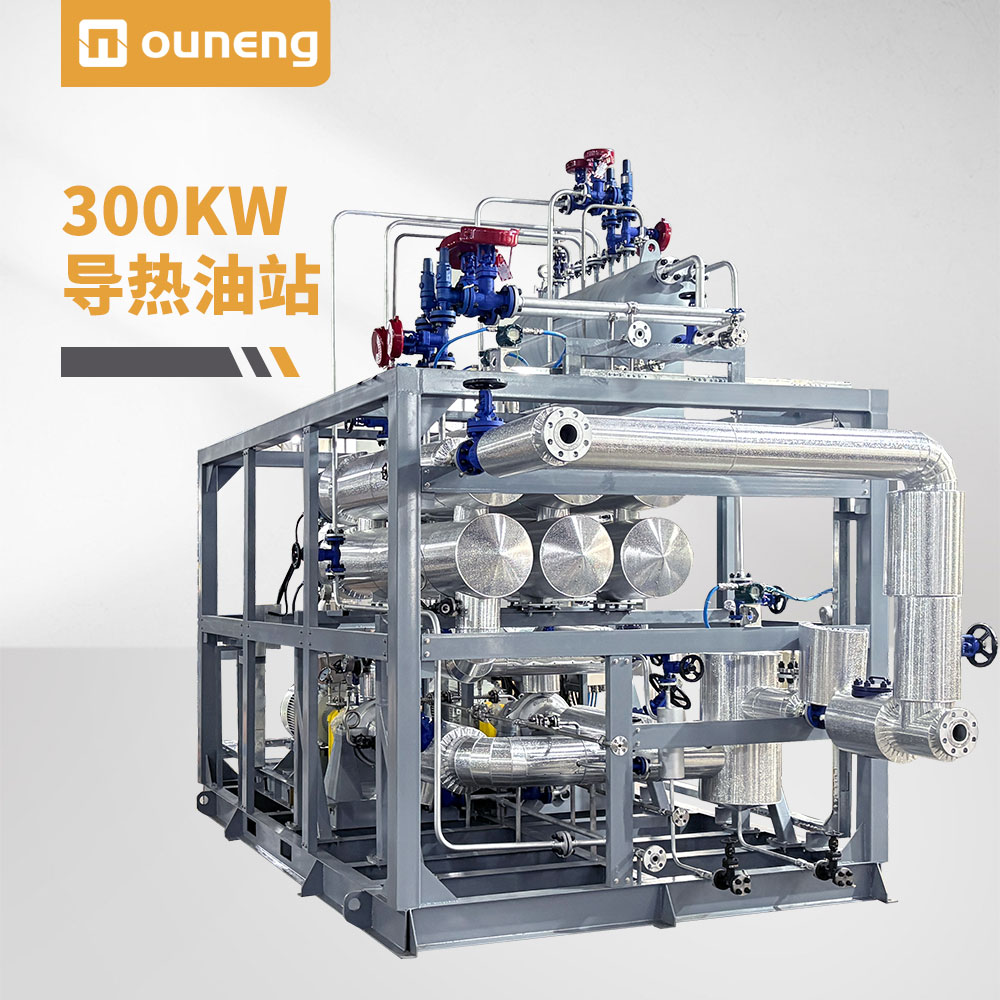
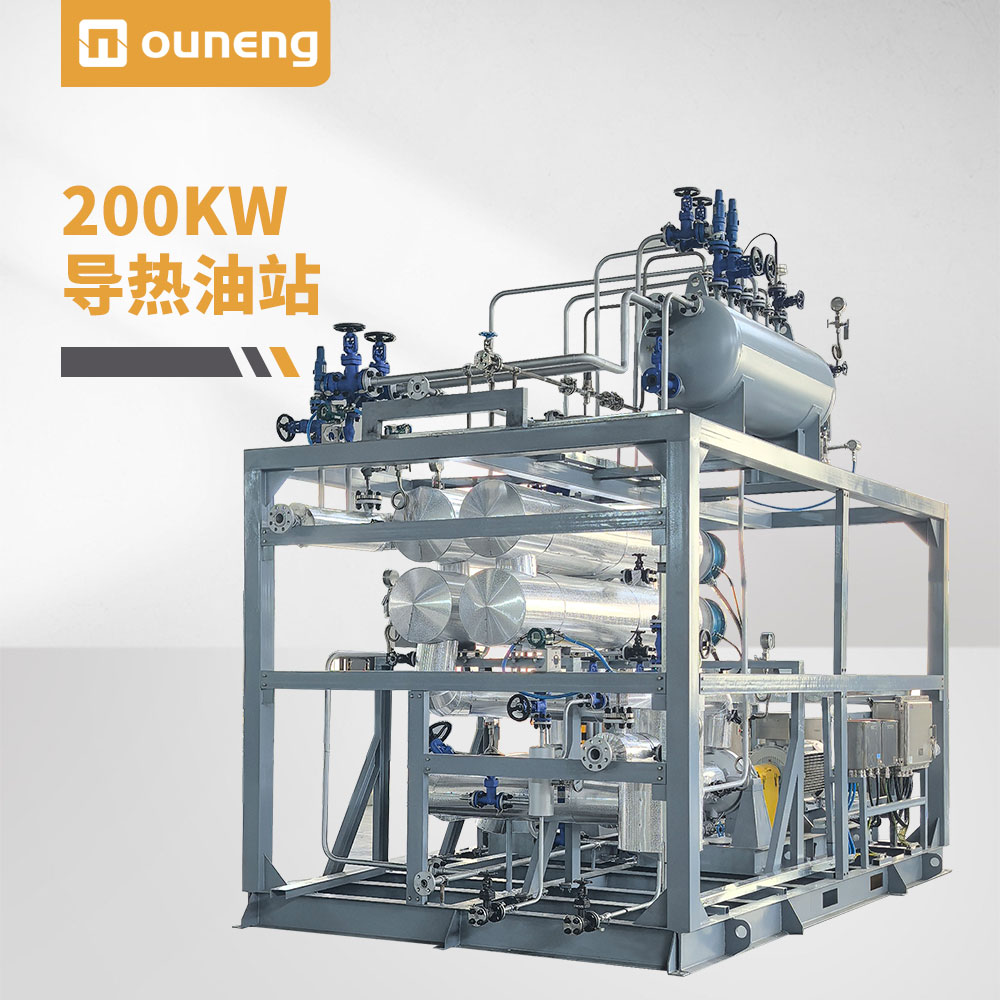
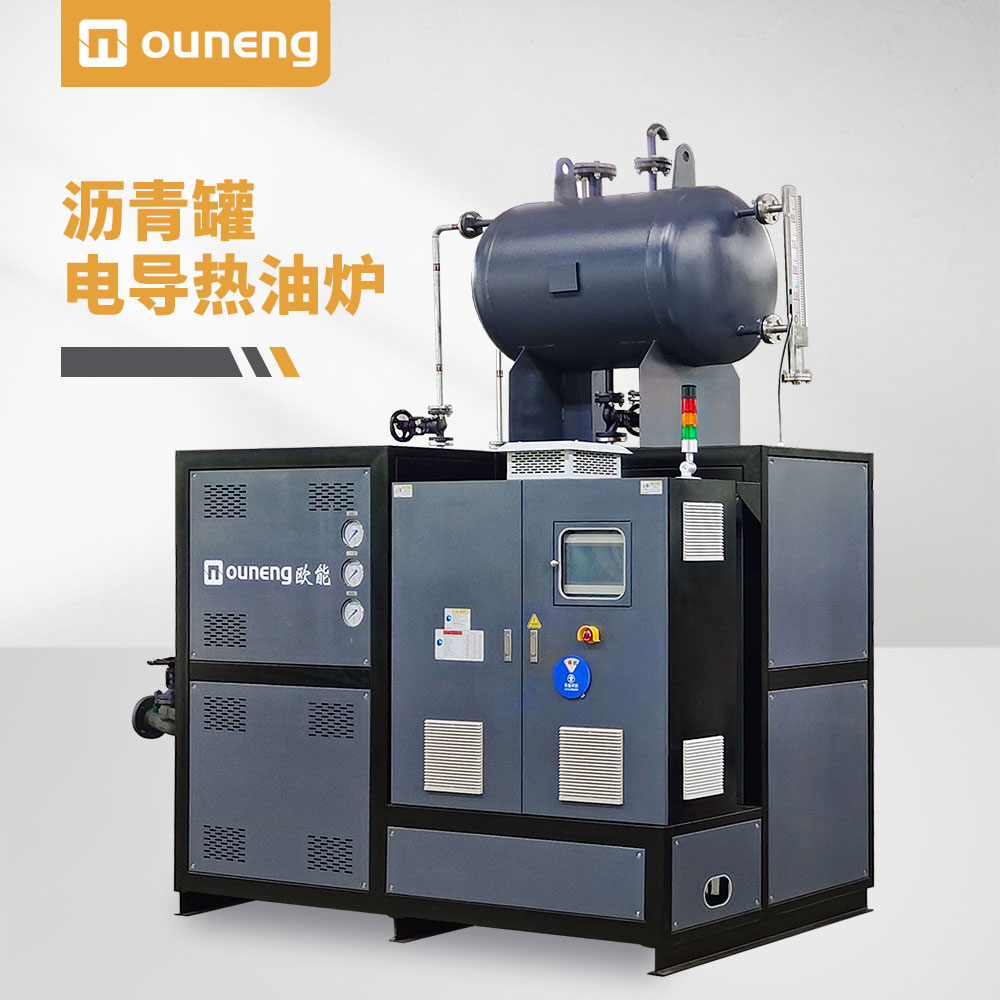
將PP造粒機機筒從電加熱改為導熱油加熱,安全性是一次系統性的升級。其核心邏輯是用“智能的閉環面控溫”替代“粗放的點加熱”,從根源上消除了傳統電加熱的諸多固有隱患。
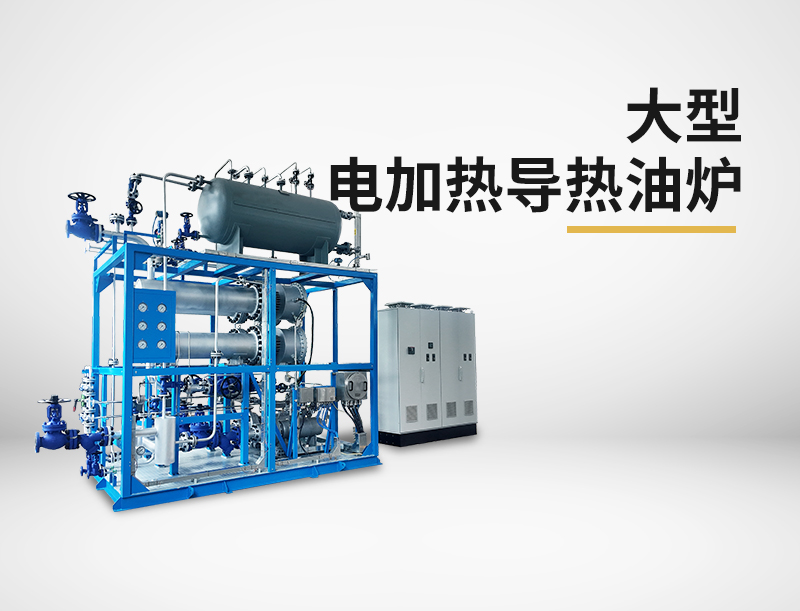
一、消除局部過熱,從源頭杜絕物料自燃
傳統電加熱圈是典型的“點加熱”,熱量高度集中,會導致機筒產生3~6℃甚至更高的局部溫差。對于加工窗口極窄的PP(僅180~220℃)而言,這種局部熱點足以導致物料降解、炭化,嚴重時可能引發物料自燃。
導熱油在機筒夾套內360°循環,實現均勻的“面加熱”,能將機筒全域溫差精準控制在±1℃以內。機筒不再有局部過熱,物料降解和炭化的風險大幅降低,從根源上消除了這一火災隱患。
二、杜絕電氣火災與干燒風險
電加熱棒/圈本身存在難以根除的電氣安全隱患:高溫環境下電熱管絕緣層容易老化,可能導致漏電、短路、跳閘。若加熱棒接觸不良或散熱惡化,局部溫度會急劇升高,可能燒穿管壁甚至引燃周圍可燃物。電熱管平均1~3個月就需更換一批,更換過程中也伴隨觸電和機械傷害風險。
導熱油系統通過以下方式消除了這些風險:電熱管完全浸沒在導熱油中,表面溫度均勻且始終在合理范圍內,設計壽命從1~3個月延長至8~12年,更換頻率從每年4~8次降至約0.1~0.2次。系統標配低油位保護、缺油保護等聯鎖,一旦檢測到油位異常,自動切斷加熱并報警,從源頭避免干燒事故。
三、低壓密閉運行,消除高壓風險
導熱油系統在常壓或低壓下運行,徹底消除了蒸汽加熱可能存在的高達42MPa的高壓爆炸風險。同時,密閉循環避免了導熱油與空氣大量接觸,減少了氧化和火災隱患。
1.主動冷卻,防止溫度失控
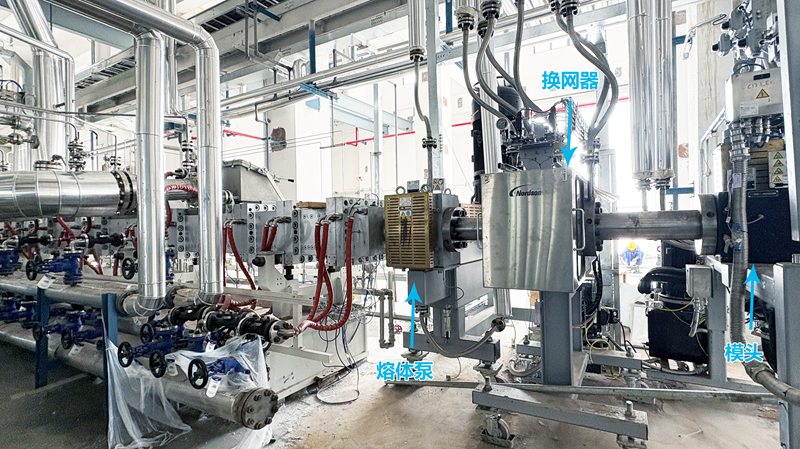
雙螺桿高速旋轉產生的“剪切熱”是溫度失控的主因。傳統電加熱只有加熱功能,沒有主動冷卻能力,導致熱量持續堆積,溫度越跑越偏。
導熱油系統采用“冷熱一體”設計,內置獨立冷卻系統,能自動進行加熱與冷卻的動態平衡,精準抵消多余的剪切熱,無論產線負荷如何變化,溫度都能被牢牢鎖定,防止因溫度持續攀升而引發的物料降解或起火風險。
2.多重安全聯鎖,變“被動救火”為“主動防護”
普通電加熱儀表大多只有基礎的通斷控溫,缺少超溫、缺相、過載等完整安全保護。專業導熱油系統則標配十余項安全聯鎖保護,包括:
超溫保護:雙重傳感器檢測,超溫即斷電報警;
低油位/缺油保護:油位異常時自動停機,防止干燒;
壓力異常保護:壓力異常時自動停機或泄壓,安全閥自動開啟;
泵過載/缺相/漏電保護:電氣故障時自動切斷電源;
循環泵聯鎖:必須先啟動油泵才能加熱,杜絕干燒。
在防爆車間,還可選配BT4/CT4整機防爆方案,循環油泵選用隔爆型電機,電控柜采用正壓防爆控制柜,所有設備可靠接地(接地電阻≤4Ω),從源頭杜絕火花引爆風險。
PP造粒機機筒電加熱改導熱油,安全性提升的本質是風險類型的轉換:從電加熱的“局部過熱、電氣火災、頻繁更換”等高發性風險,轉變為導熱油系統的“泄漏、結焦、燙傷”等可通過規范管理有效控制的風險。它通過消滅局部熱點、杜絕電氣隱患、低壓密閉運行、主動冷卻控溫、多重智能聯鎖這五重機制,將安全邏輯從“被動救火”升級為“主動防護”。這份安全并非自動獲得,而是依賴于專業選型、規范安裝和嚴格運維——但只要做到這些,它所帶來的安全性提升是實質性的。
內容由AI生成,請仔細甄別