短期投產、小線、間歇生產、普通PE/PP簡單造粒:電加熱圈更劃算;大型雙螺桿、24h連續生產、改性PP/POE/玻纖填充,對黑點、熔指穩定性要求高:導熱油電加熱全生命周期更劃算。
一、初始投資:電加熱圈“門檻低”,導熱油“起點高”
從一次性投入來看,電加熱圈具有絕對優勢。
電加熱圈:結構簡單,只需加熱元件、溫控表和電纜,初期投入低,安裝便捷,改造停機時間短。
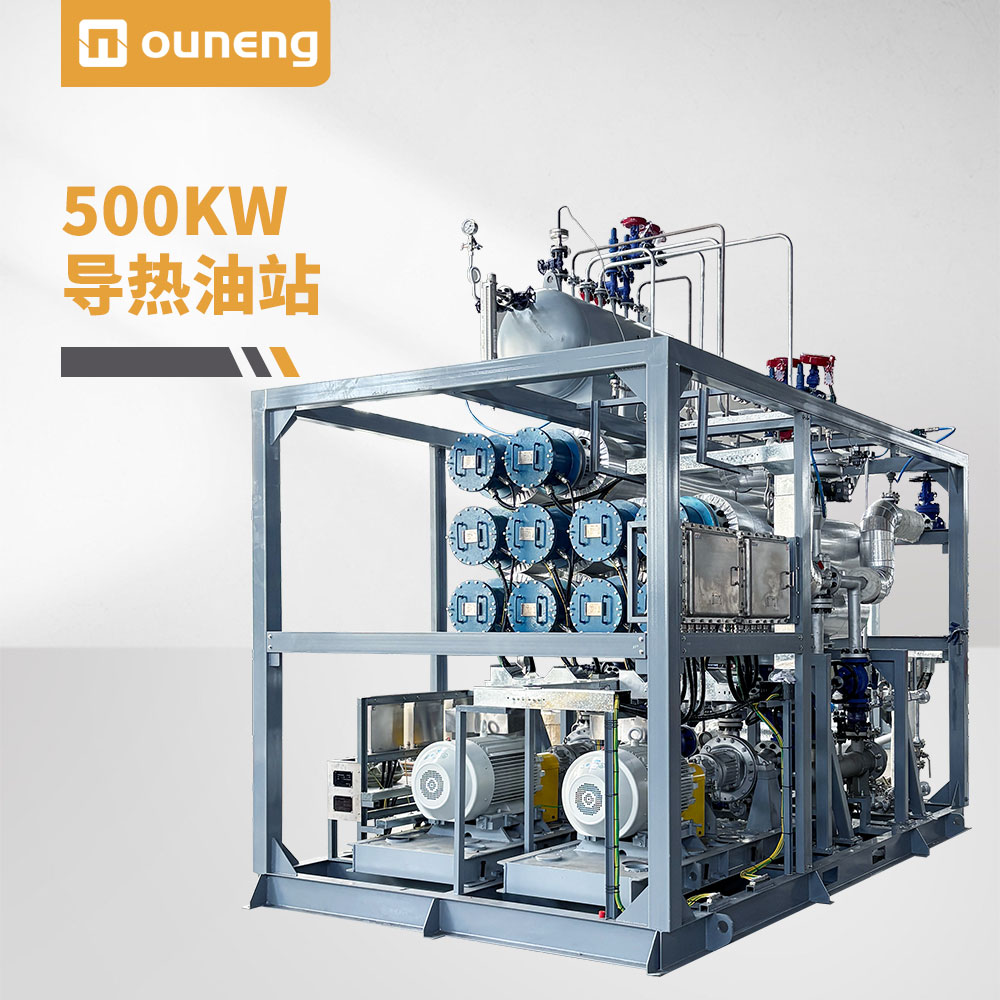
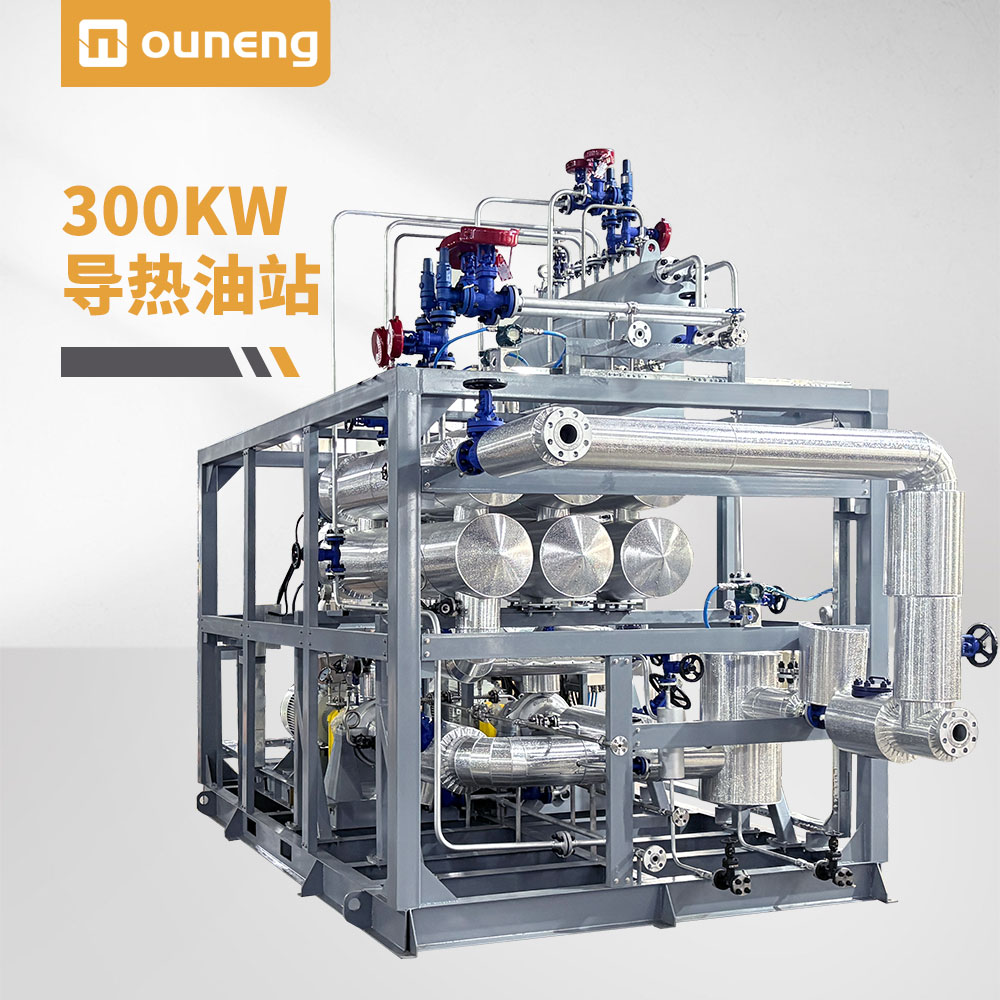
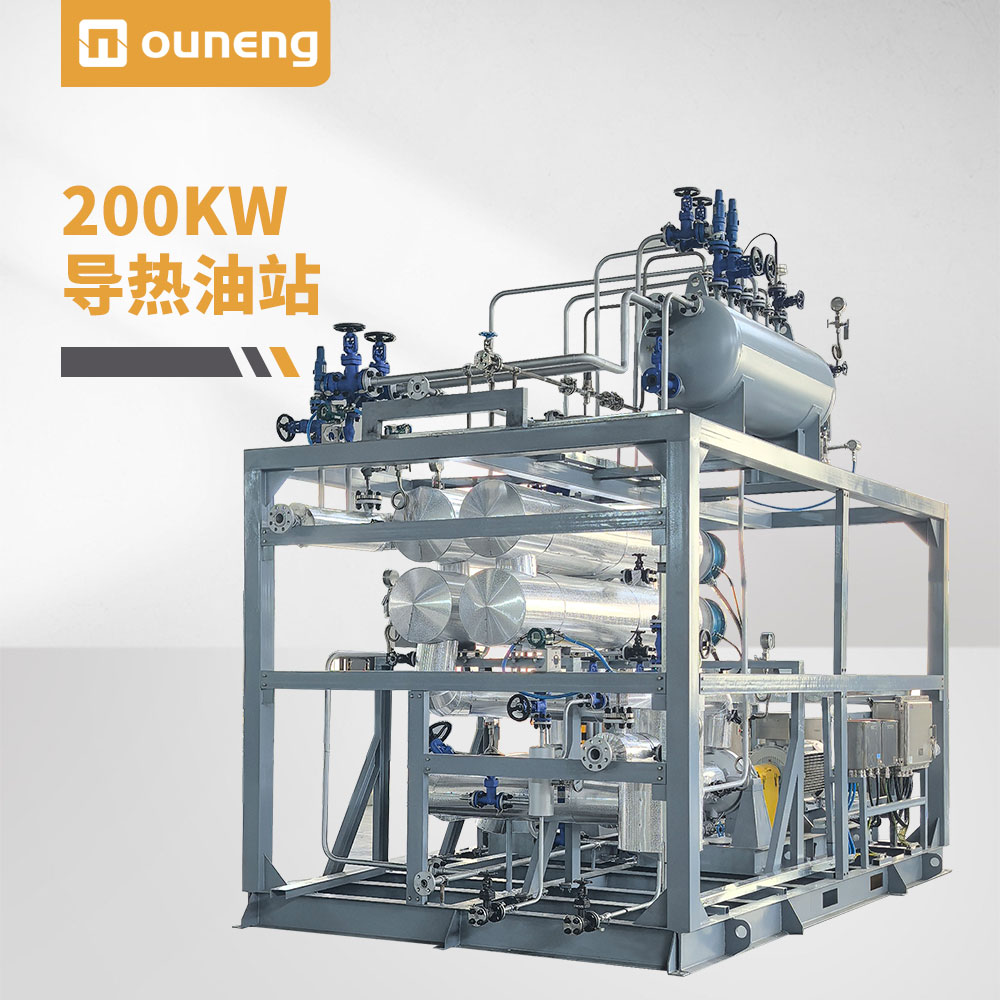
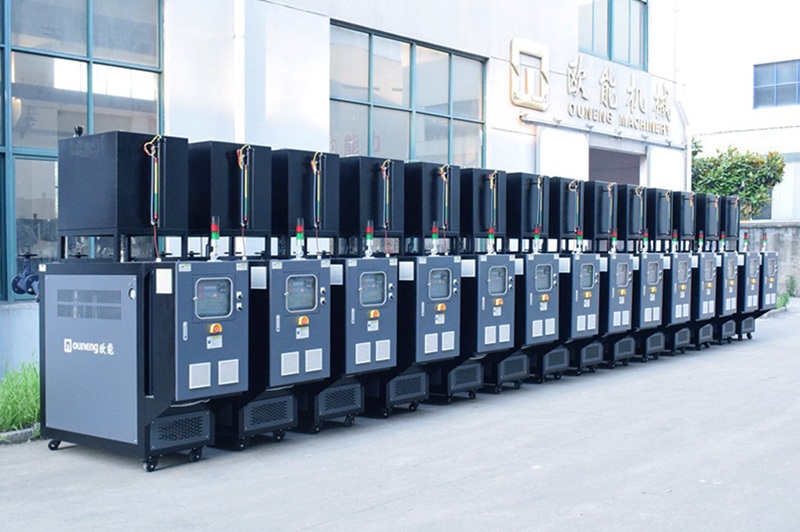
導熱油系統:是一套完整的工程系統,包含加熱器、循環泵、膨脹罐、管路、閥門、保溫及安全聯鎖等,前期設備和施工成本明顯更高。
二、運行能耗:連續生產下,導熱油節能優勢顯著
在連續生產工況下,導熱油系統的節能效果是實實在在的,主要來自三個方面:
1.消滅“過加熱”損耗:傳統電加熱圈為補償遠端溫度,常導致近端溫度過高,造成無效能耗。導熱油的“面加熱”可將機筒全域溫差控制在±1℃以內,設定200℃各處就是200℃,杜絕了這種浪費。
2.“回收”利用剪切熱:雙螺桿產生的“剪切熱”在傳統電加熱下只能散失,而導熱油系統的“冷熱一體”設計能將其回收,用于需要加熱的區域,相當于“白撿”了一段加熱功。
3.降低廢品率的隱性節能:導熱油精準的控溫能將廢品率從電加熱的3%~5%壓至1%以內。折算下來,每噸顆粒約有15~25kWh的隱性電費節省。
綜合來看,一套設計精良的導熱油系統,相比傳統電加熱圈,綜合節能率可達20%~35%以上。當然,在每天頻繁啟停的間歇式生產中,導熱油系統反復升溫冷卻,其能耗優勢會收窄。
三、維護成本:從“耗材”到“資產”的轉變
這是導熱油系統全生命周期成本優勢最突出的環節,核心備件的壽命差距懸殊。
核心備件壽命:電加熱圈1~3個月需更換,導熱油系統設計壽命8~12年,實際可用5~10年;
年度更換次數:電加熱圈4~8次/年,導熱油系統約0.1~0.2次/年;
單次停機時間:電加熱圈2~4小時+清機,導熱油系統2小時(換管不拆機筒);
維護性質:電加熱圈頻繁緊急搶修,導熱油系統計劃性例行保養。
四、隱性收益:產品質量與產能的“溢價”
這是全生命周期成本中最容易被忽略,但價值最高的部分。
電加熱圈:因溫度不均導致的局部過熱,會使物料降解、碳化,產生黑點和焦粒,直接影響產品合格率。在牌號切換時,溫度波動大,會產生大量過渡廢料,對于共聚PP、POE等高附加值材料,損失尤為突出。
導熱油系統:均勻的“面加熱”能從源頭避免局部過熱,減少黑點、黃變和積碳。在牌號切換時,溫度曲線平緩可控,大幅降低不合格料和過渡料的產出。對于高附加值產品,僅減少廢料產生的收益,就足以在1~3年內收回技改增加的初期投資。
對于追求長周期、高品質運行的大型連續造粒產線,導熱油系統雖然初期投入更高,但其在能耗、維護、良品率和非計劃停機方面的綜合優勢,使其全生命周期成本反而更優,投資回報周期通常在1.5~3年。你目前的生產線大概是什么規模,主要生產哪類產品呢?可以告訴我具體情況,我幫你判斷哪種方案更適合你。
內容由AI生成,請仔細甄別