POE特點彈性體、粘度高、低溫流動性差;換網器屬于厚壁鍛件,蓄熱大,升溫慢。如果升溫太慢,開機耗時長,低溫投料極易造成熔壓波動、堵網、POE降解、出料條不穩定。換網器大多采用導熱油夾套加熱(大型POE造粒)或電加熱。下面以導熱油加熱方案為主講解,附帶電加熱方案優化。
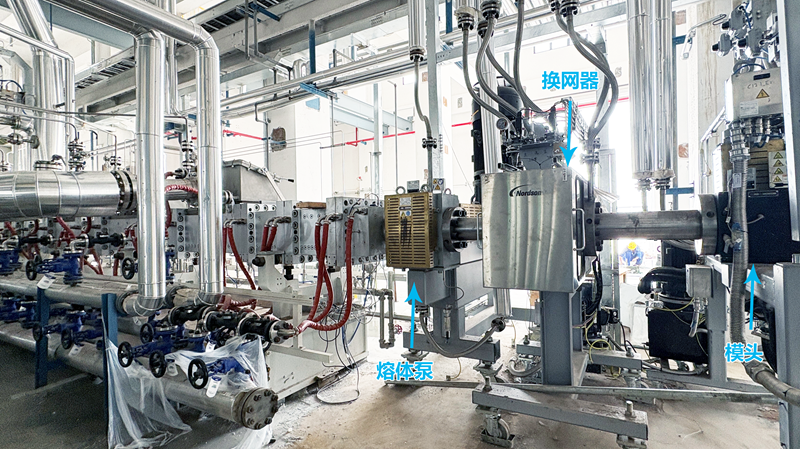
一、熱源與系統硬件優化(最核心)
1.導熱油站功率匹配,預留足夠加熱余量
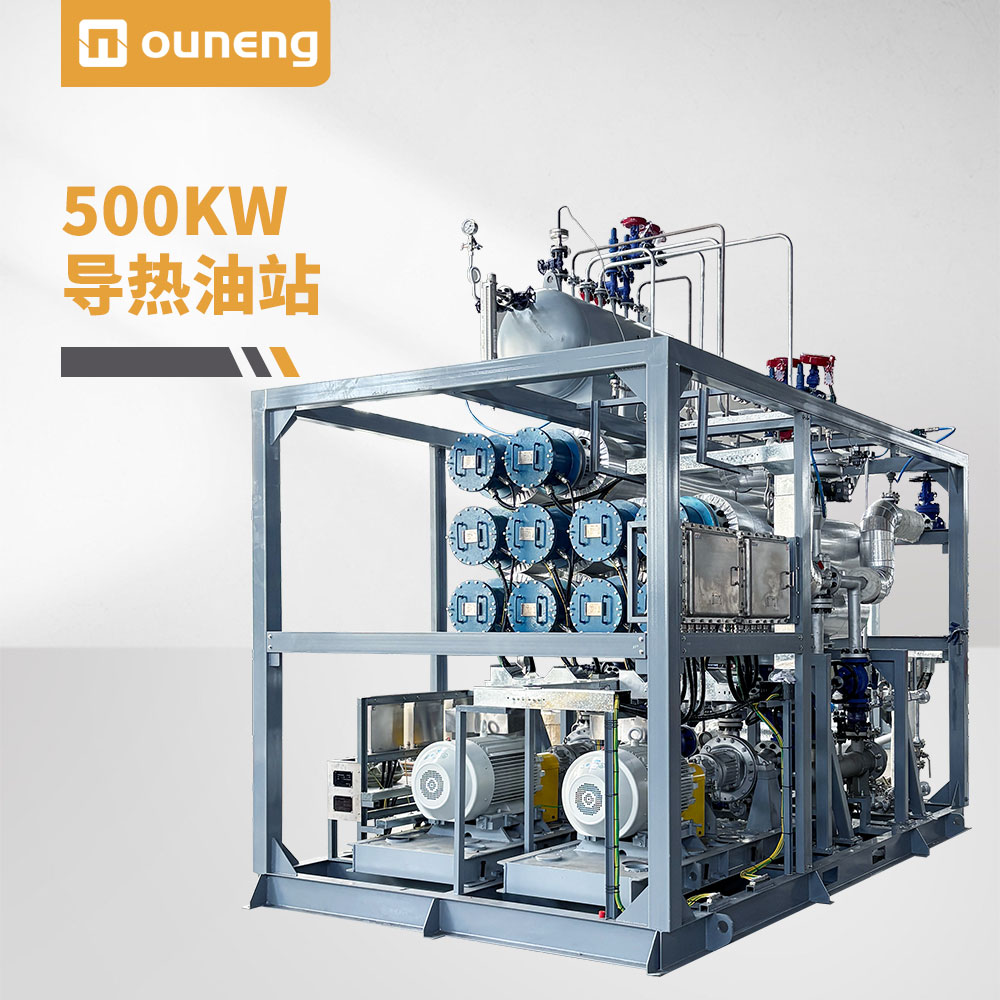
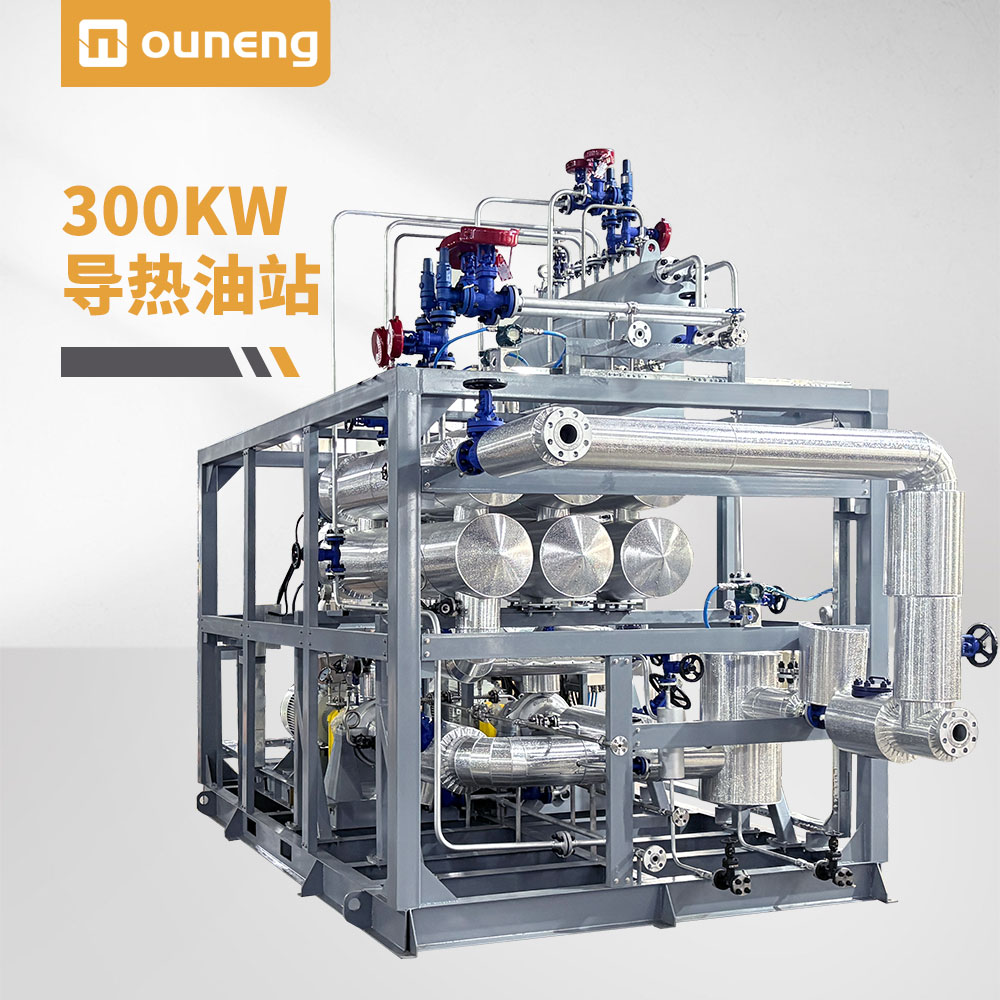
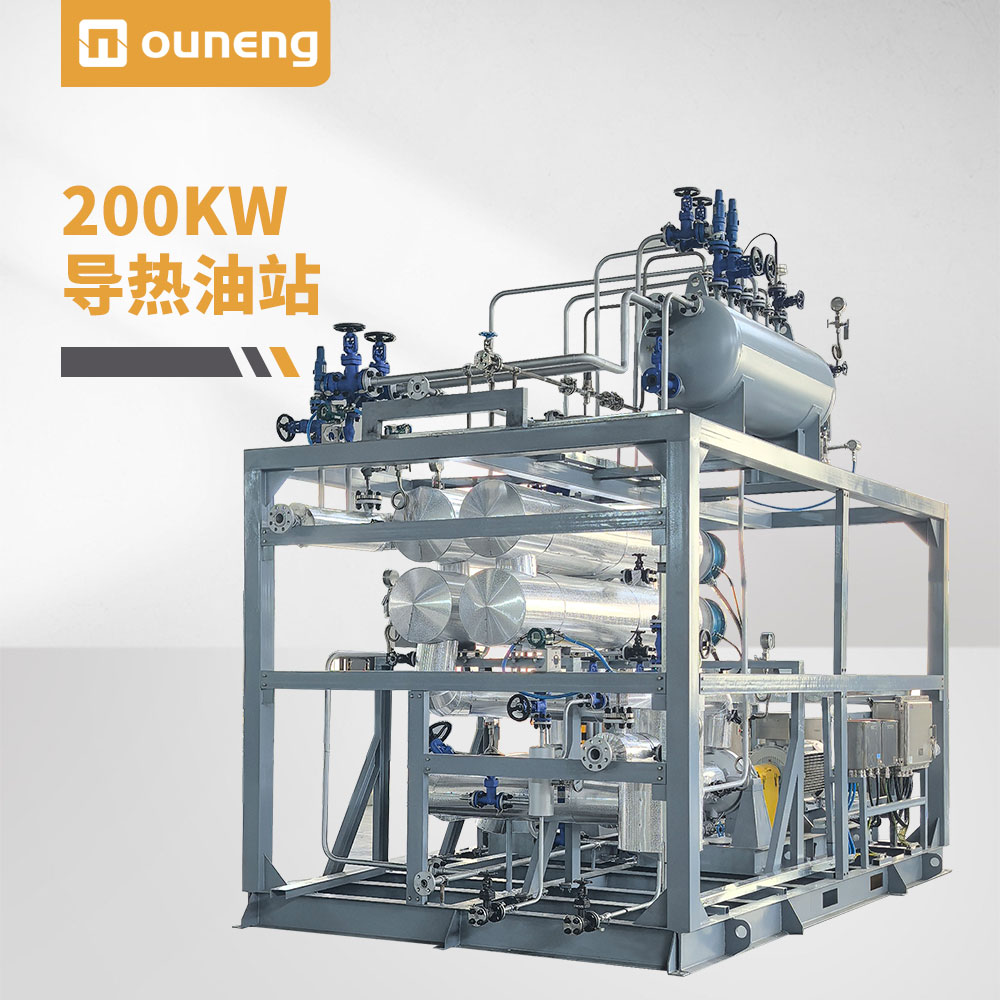
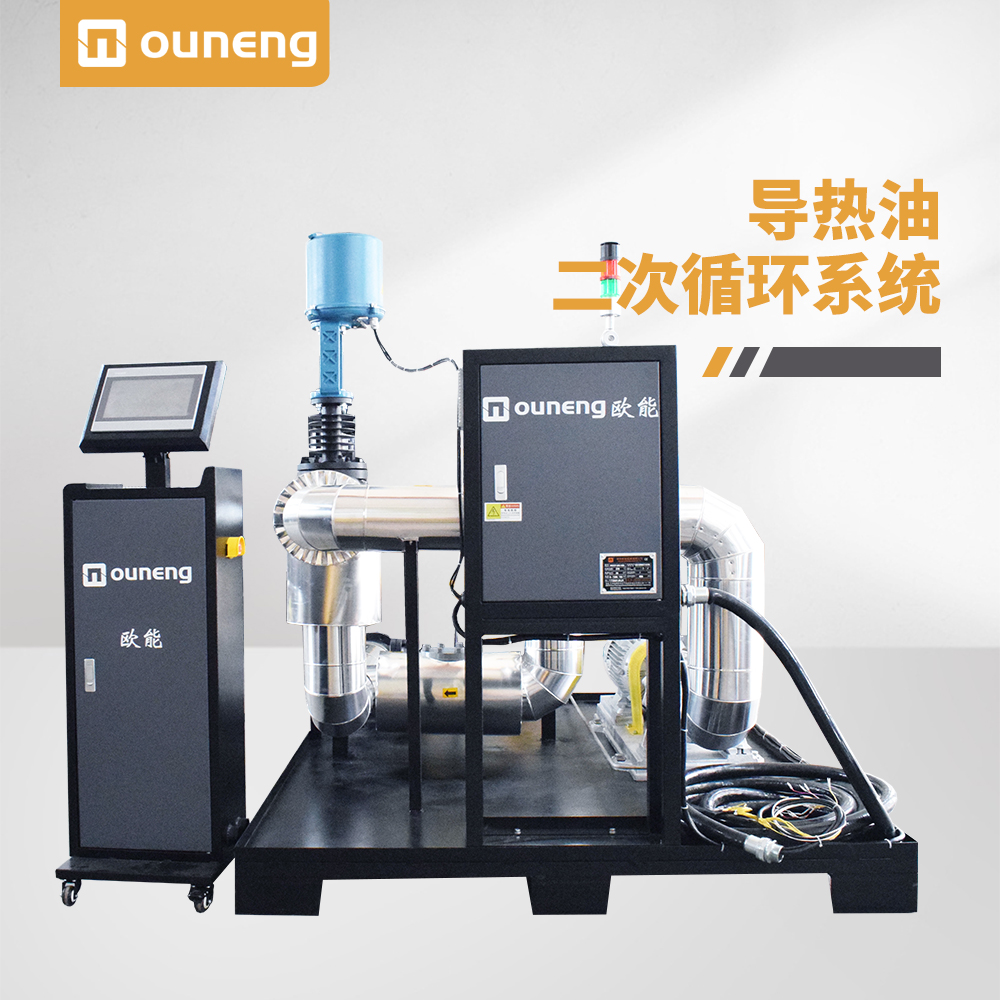
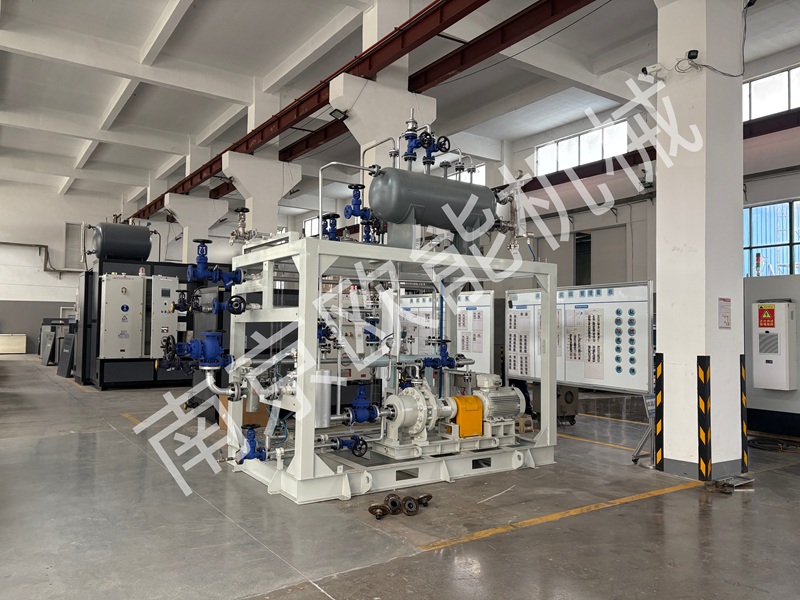
不要按穩態保溫負荷選型,要按升溫階段最大熱負荷核算。穩態只需要補償散熱;厚壁換網器升溫需要大量熱量,功率余量建議預留30%左右。歐能機械導熱油電加熱器支持多段功率分組,升溫階段全開大功率;到達設定溫度后切小功率維持,兼顧升溫速度和控溫精度,避免超調。
2.保證換網器支路充足流量,消除氣阻
氣阻是升溫慢頭號殺手:管路積氣,導熱油不流動,熱量帶不到換網器夾套。換網器夾套最高點加裝自動排氣閥;每次開機檢修后,低溫循環充分排氣;支路調節閥開大,保證該支路設計流速,水力平衡優先保障換網器流量;過濾器定期清理,防止壓差升高、流量衰減。
3.管路短、減少熱損失,強化保溫
換網器距離導熱油站盡量縮短管線;支管全部加厚耐高溫保溫+鋁板外護。法蘭、接頭、換網器本體保溫最容易忽略,大量熱量從裸露位置散失,直接拉長升溫時間。
二、升溫操作工藝優化
1.分段梯度升溫,但可以合理提高預熱油溫
POE換網器厚壁件,嚴禁一次性猛拉高溫,會產生巨大熱應力,導致密封變形漏油。
優化方式:先100~120℃恒溫,脫除系統水分與輕組分;之后導熱油設定溫度比換網器目標工藝溫度高10~20℃,快速向工件蓄熱。
舉例:換網器目標200℃,導熱油可設210~220℃,當換網器本體溫度接近目標值,再下調油溫至工藝設定,防止超溫。
2.提前預升溫,和主機同步預熱
不要等擠出機螺桿升溫完成后,才啟動換網器加熱。導熱油系統優先提前開機預熱,讓換網器與機筒、熔體泵同步升溫,節約整體開機時間。
3.升溫階段關閉換網器冷卻水(如有冷卻支路)
冷卻回路殘留冷水會持續帶走熱量,升溫階段關死冷卻閥,做好閥門掛牌管理。
三、控制策略優化
1.采用本體溫度反饋+串級PID控制
以換網器本體PT100溫度作為主控,導熱油出油溫度為內環。控制器自動提高導熱油設定溫度,快速蓄熱;接近目標溫度自動降功率,避免超溫。普通單回路只控油溫,升溫速度慢,容易出現油溫到了、換網器本體溫度遲遲上不來。
2.升溫階段關閉自動節能模式,全部功率投入;恒溫階段再切節能。
POE造粒換網器厚壁蓄熱大,想要快速達標:導熱油系統提前啟泵預熱,保證支路充足流量+高點排氣,做好完整保溫;升溫階段導熱油設定適度高于工件目標溫度,用串級PID以換網器本體溫度做反饋;加熱功率預留充足余量。同步和擠出主機一起預熱,縮短整體開機時間,同時嚴控膜溫防止導熱油結焦。
內容由AI生成,請仔細甄別