POE(聚烯烴彈性體)造粒機模頭的控溫精度,行業(yè)高標準通常要求達到±1℃。作為熱敏性材料,POE的加工窗口本就狹窄,模頭作為成型的最后關(guān)口,其溫度控制精度直接決定了產(chǎn)品的最終質(zhì)量,這個看似微小的數(shù)字背后,是一套嚴密的技術(shù)體系在支撐。
一、為什么POE需要±1℃的控溫精度?
這并非嚴苛的想象,而是由POE材料特性和生產(chǎn)要求共同決定的:
極窄的加工窗口:POE的加工溫度通常在160℃至220℃之間。一旦模頭溫度波動超過±2℃,就可能導致物料流動性劇烈變化,引發(fā)降解或塑化不良。
致命的“局部熱點”:傳統(tǒng)電加熱方式屬于“點加熱”,容易在模頭形成局部過熱區(qū)域(溫差可達3~6℃)。對于POE,這2-3℃的局部高溫就足以使其分子鏈斷裂、降解,產(chǎn)生黑點和凝膠,導致整批產(chǎn)品報廢。
熔體粘度對溫度極度敏感:溫度波動會直接導致熔體粘度變化,使出料速度不均,最終造成顆粒大小不一、外觀粗糙、甚至斷條。
二、不同加熱方式的控溫精度對比
不同加熱方式的控溫能力差異巨大:
蒸汽加熱:±3℃~±5℃,依賴外部管網(wǎng),壓力和溫度天生不穩(wěn)定。
直插式電加熱:±5℃~±10℃,局部“點加熱”,溫差巨大,易產(chǎn)生局部熱點。
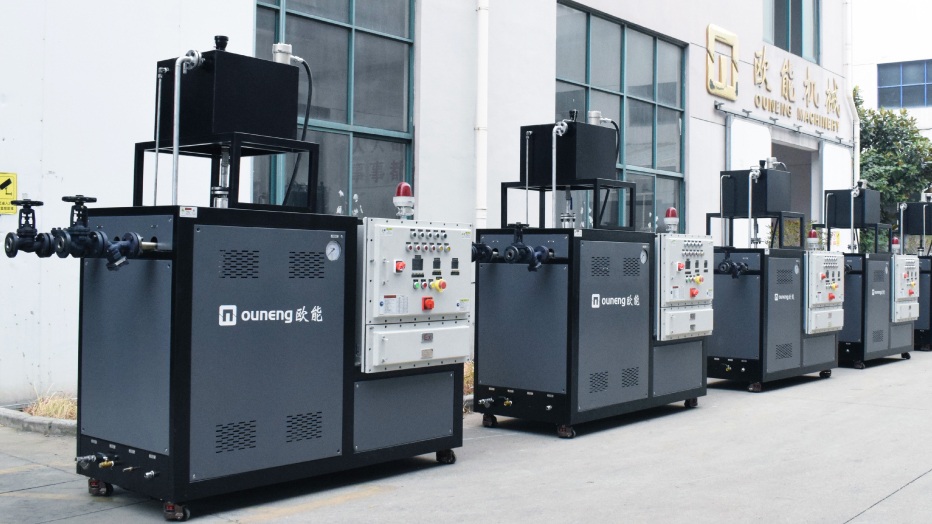
導熱油電加熱:±1℃,360°無死角“面加熱”,結(jié)合PID/PLC智能控制。
三、實現(xiàn)±1℃控溫精度的關(guān)鍵技術(shù)
一套能達到±1℃標準的系統(tǒng),背后是精密的技術(shù)組合:
1、“面加熱”取代“點加熱”:導熱油電加熱是核心。通過循環(huán)泵將高溫導熱油強制送入模頭夾套,實現(xiàn)360°無死角的均勻“面加熱”。這徹底消除了傳統(tǒng)電加熱因局部過熱產(chǎn)生的溫差死角。
2、智能的“大腦”——PID與PLC閉環(huán)控制:系統(tǒng)通過高精度傳感器實時監(jiān)測溫度,數(shù)據(jù)傳回PLC后,經(jīng)PID算法瞬間計算,連續(xù)、平滑地調(diào)節(jié)加熱功率,形成一個精準的閉環(huán)控制系統(tǒng)。這徹底取代了傳統(tǒng)“通斷式”的粗放控溫。
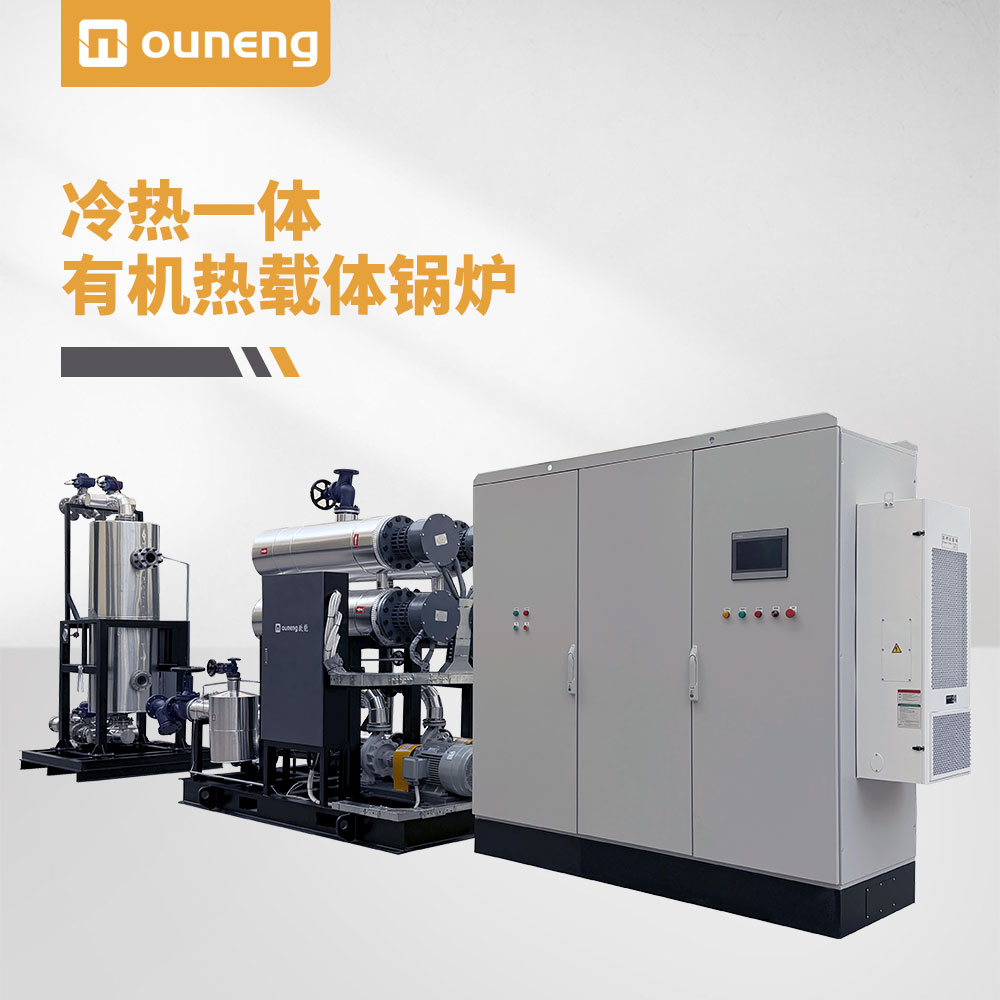
3、主動出擊,化解“剪切熱”:雙螺桿高速旋轉(zhuǎn)會產(chǎn)生大量“剪切熱”。導熱油系統(tǒng)采用“冷熱一體”設計,能自動進行加熱和冷卻的動態(tài)平衡,將溫度牢牢鎖定,防止因熱量堆積導致的超溫降解。
對于POE造粒,模頭控溫精度達到±1℃是保障產(chǎn)品質(zhì)量、實現(xiàn)穩(wěn)定生產(chǎn)的關(guān)鍵。這一目標的實現(xiàn),依賴于以導熱油電加熱為核心的“面加熱”技術(shù),以及PID/PLC智能閉環(huán)控制和“冷熱一體”雙向調(diào)節(jié)等先進技術(shù)。選擇具備這種系統(tǒng)設計能力的專業(yè)溫控方案,是滿足POE對模頭溫度嚴苛要求的可靠路徑。
 關(guān)注歐能
 客服微信