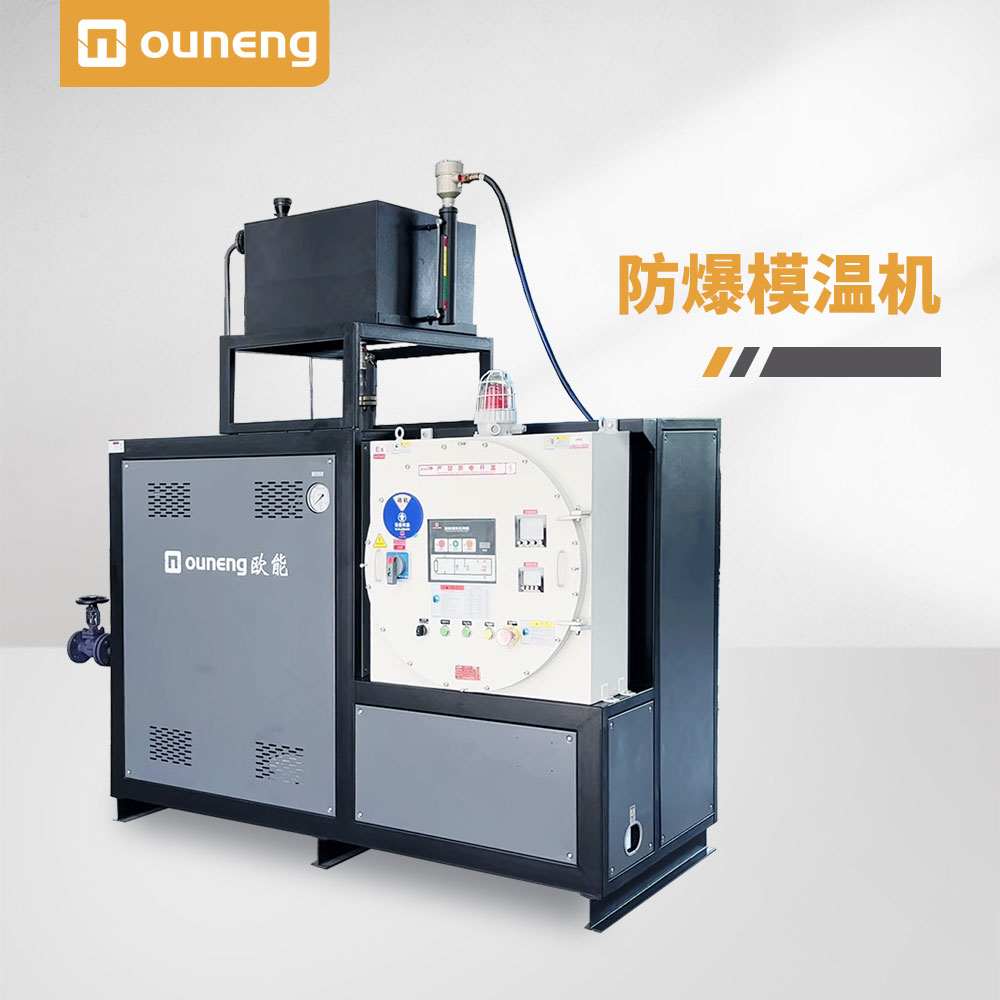
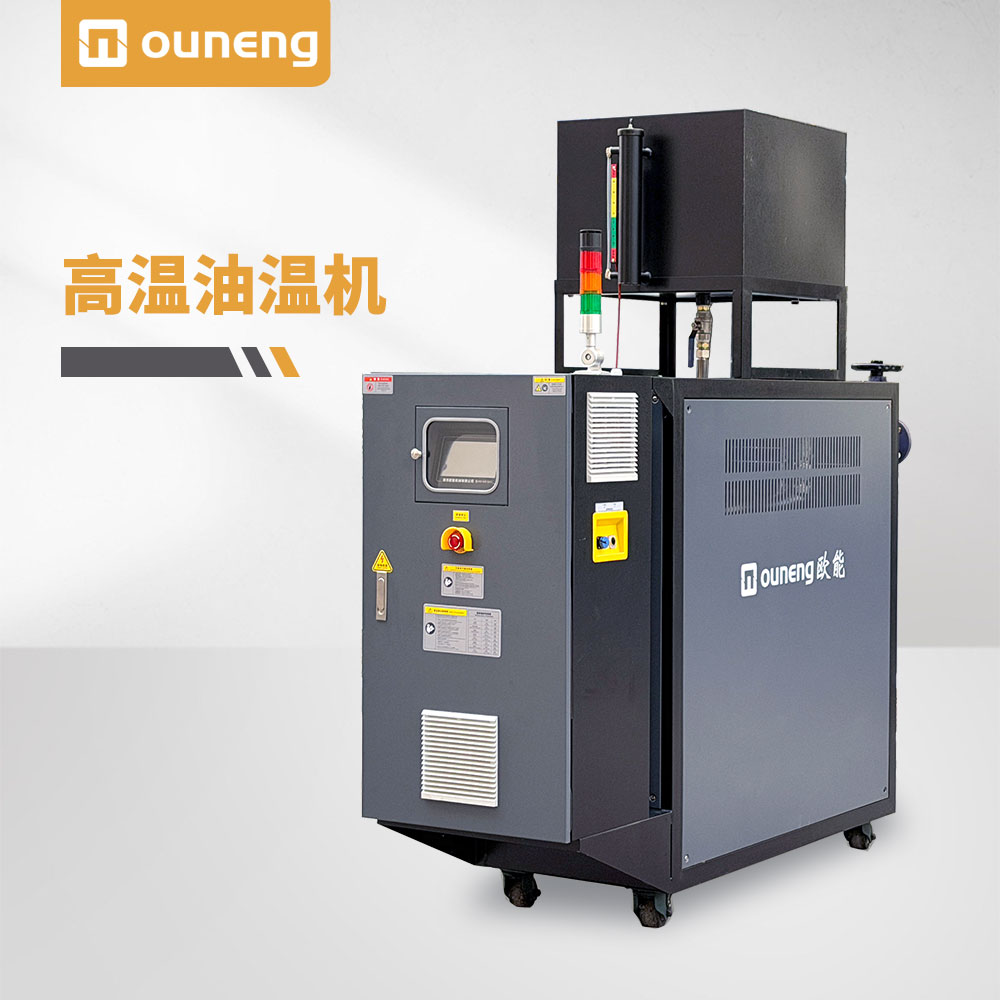
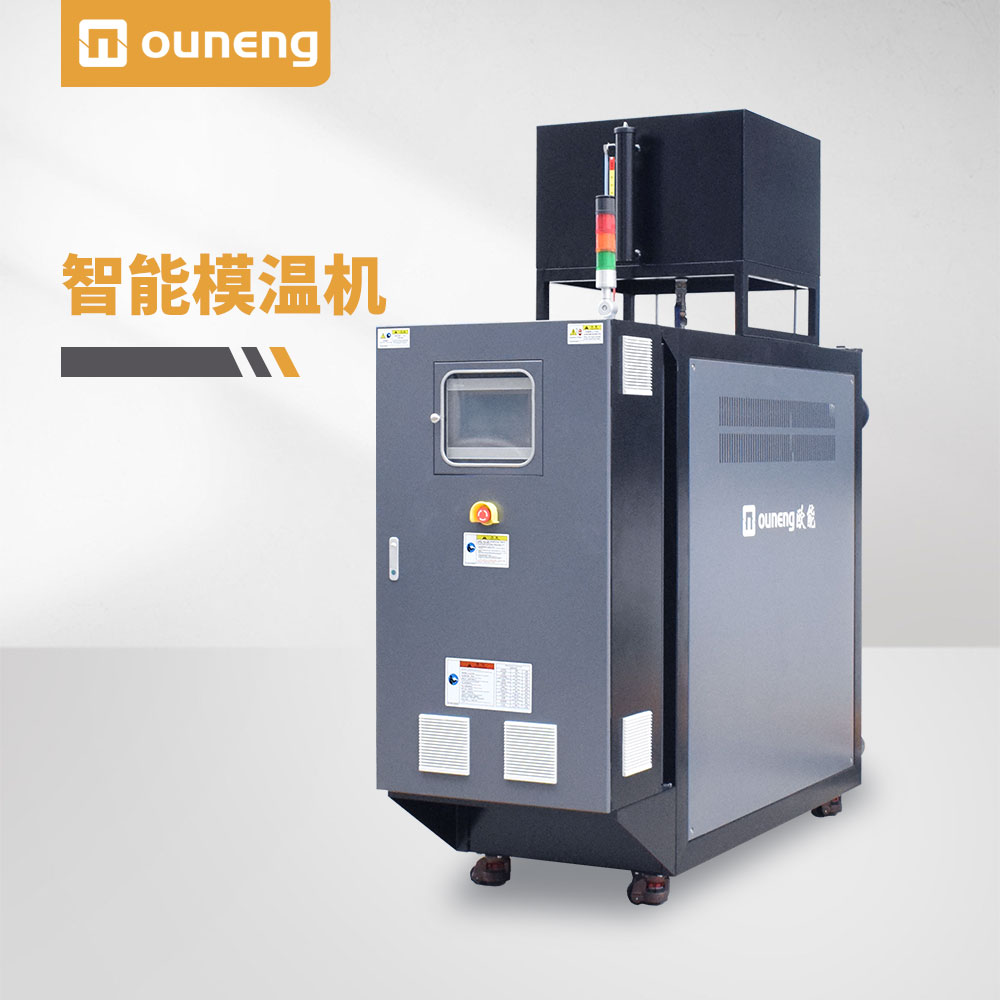
在PET復(fù)合長纖熱壓成型中,它的角色不是解決所有加熱問題,而是確保模具本身處在一個(gè)均勻、恒定的熱基準(zhǔn)狀態(tài)上。沒有這個(gè)穩(wěn)定的“底盤”,其他工藝手段的效果會大打折扣,量產(chǎn)穩(wěn)定性也無從談起。
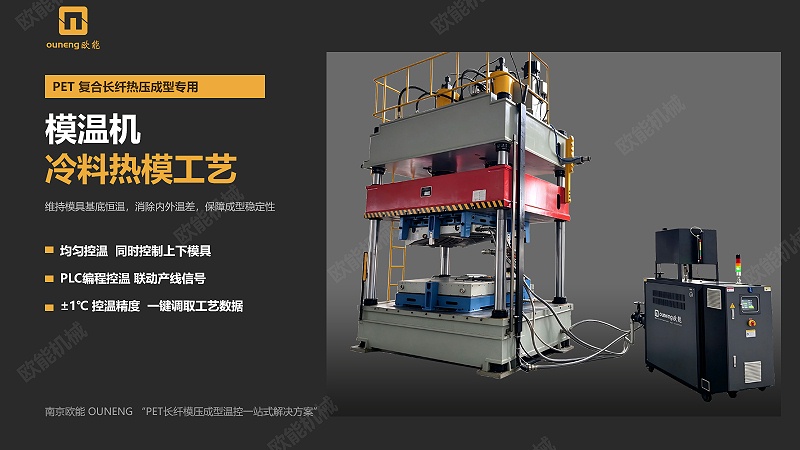
一、為什么模溫機(jī)不可或缺?
模溫機(jī)的必要性,源于PET長纖材料本身極其苛刻的工藝要求,以及單一加熱方式的固有局限。
1.對抗“皮芯結(jié)構(gòu)”的窄工藝窗口:PET長纖的皮層需要精準(zhǔn)熔融來粘接,而芯層需要保持固態(tài)來提供強(qiáng)度,工藝窗口極窄。溫度偏低會導(dǎo)致分層、粘接不足;溫度偏高則可能引發(fā)長纖降解和翹曲。這就要求模具基底溫度必須被精確且穩(wěn)定地“按住”,為蒸汽的精準(zhǔn)介入提供一個(gè)可靠的熱平臺。
2.解決“大尺寸模具”的均溫難題:底護(hù)板模具尺寸大、型面復(fù)雜,溫度不均會直接導(dǎo)致樹脂浸潤不良和區(qū)域性的收縮差異,這是翹曲和內(nèi)應(yīng)力的根源。電熱絲等直接加熱方式無法避免模面上的“冷熱斑塊”。油循環(huán)模溫機(jī)通過導(dǎo)熱油在模具流道內(nèi)閉環(huán)強(qiáng)制循環(huán),其核心價(jià)值就是把熱量均勻地“鋪”滿整個(gè)模面,從物理上消除局部的過熱點(diǎn)和欠熱點(diǎn),將控溫精度穩(wěn)定在±1℃以內(nèi)。
3.抑制“蒸汽擾動”下的溫度波動:在蒸汽輔助熱壓中,蒸汽噴入模腔的瞬間會帶來強(qiáng)烈的溫度擾動。如果模具基底沒有穩(wěn)定的熱源維持,模面溫度就會出現(xiàn)短暫的“下探”,形成一個(gè)溫度“凹坑”。這個(gè)凹坑如果恰好落在皮層熔融和保壓定型的關(guān)鍵節(jié)點(diǎn),就會直接誘發(fā)干斑、纖維外露或富樹脂斑等表面缺陷。模溫機(jī)的任務(wù),就是在蒸汽的“沖擊”下,持續(xù)維持基底溫度的恒定,不讓溫度跟著蒸汽的節(jié)奏起舞。
二、厘清定位:模溫機(jī)是“基石”,而非“全能選手”
強(qiáng)調(diào)模溫機(jī)的必要性,也需要明確它的能力邊界。它并非“一臺設(shè)備解決所有問題”的萬能方案。
一個(gè)常見的誤區(qū),是試圖僅靠一臺模溫機(jī)來完成對所有厚坯料的加熱。但傳統(tǒng)單機(jī)模溫機(jī)只實(shí)現(xiàn)了表面加熱,對于厚實(shí)的纖維氈,熱量無法有效穿透,表層和芯層的溫差依然存在,這正是許多產(chǎn)線“試樣合格、量產(chǎn)不穩(wěn)”的癥結(jié)所在。
因此,在成熟的PET長纖熱壓產(chǎn)線中,模溫機(jī)的正確定位是“模面均溫與恒溫的基座”。它與另外兩個(gè)環(huán)節(jié)分工協(xié)作,構(gòu)成一個(gè)三段式協(xié)同系統(tǒng):
模溫機(jī)(油循環(huán)):負(fù)責(zé)主加熱與模面均溫,為整個(gè)模具建立一個(gè)穩(wěn)定、均勻的高溫基底。
蒸汽發(fā)生器:負(fù)責(zé)芯層穿透性塑化,利用潛熱解決模溫機(jī)“熱量進(jìn)不到芯層”的短板,精準(zhǔn)熔融皮層。
冷水機(jī):負(fù)責(zé)快速冷卻定型,在粘接完成后鎖定形狀,控制結(jié)晶。
模溫機(jī)是這個(gè)協(xié)同鏈條的起點(diǎn)和平臺。它先創(chuàng)造一個(gè)均勻的熱環(huán)境,蒸汽才能在此基礎(chǔ)上進(jìn)行精準(zhǔn)的穿透塑化;塑化完成后,冷卻定型也才能在一個(gè)可控的基準(zhǔn)上發(fā)生。三者的回路獨(dú)立但時(shí)序協(xié)同,單段的瞬時(shí)波動不會拖垮整條工藝曲線。
對于PET復(fù)合長纖熱壓成型,模溫機(jī)是保障溫度均勻性與工藝穩(wěn)定性的必要基礎(chǔ)設(shè)施。它不承擔(dān)穿透加熱的任務(wù),但若缺少它提供的那個(gè)均勻、恒定的熱基準(zhǔn),蒸汽穿透和冷卻定型都將失去可靠的依托,車規(guī)級的量產(chǎn)一致性也就無法實(shí)現(xiàn)。
內(nèi)容由AI生成,請仔細(xì)甄別
 關(guān)注歐能
 客服微信