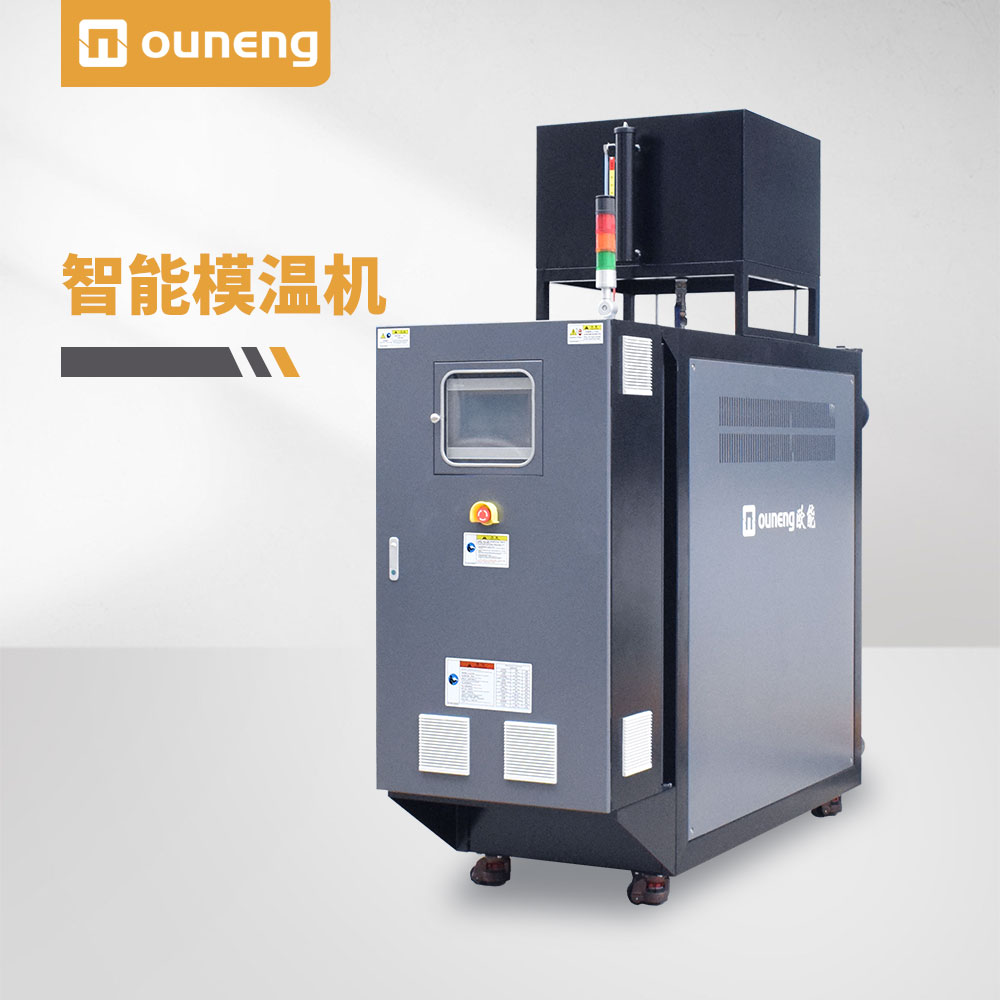
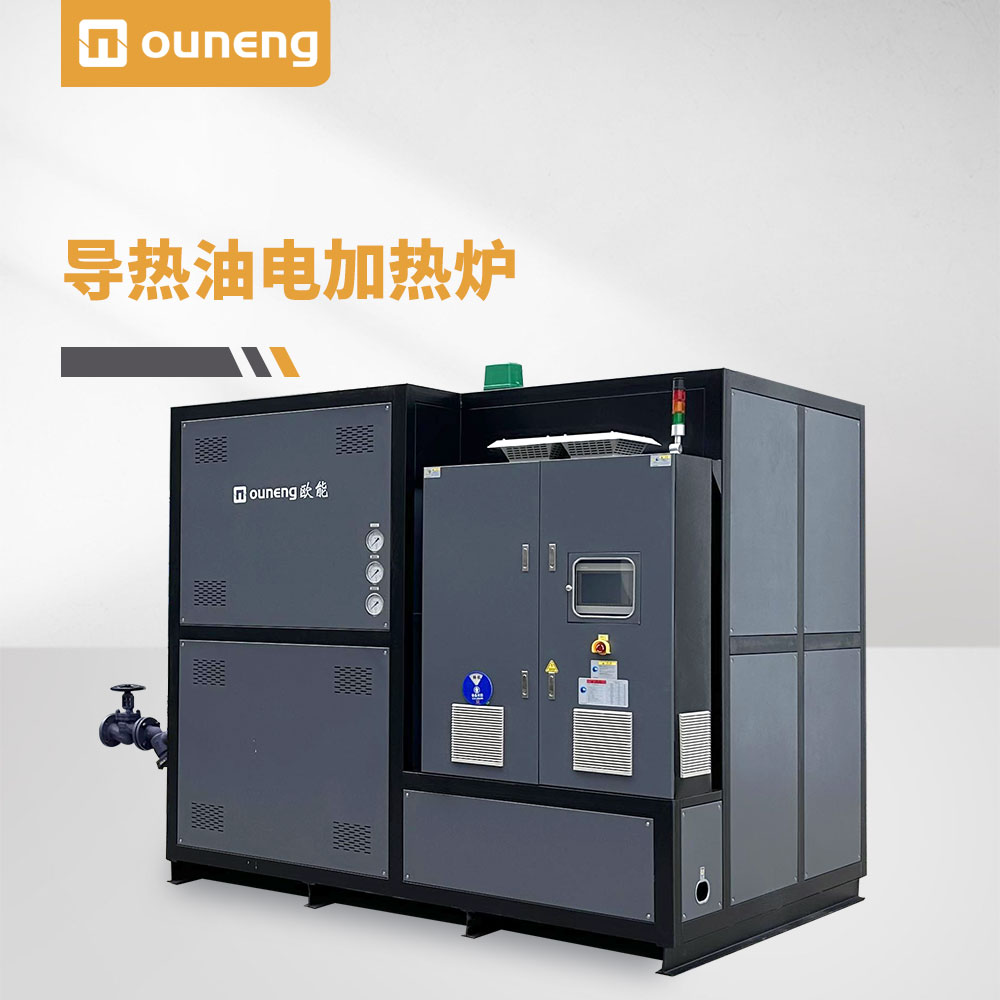
模溫機的加熱功率和循環流量,對PET底護板的質量影響,可以沿著兩條性質不同、但最終都會匯聚到“殘余應力”這條主線的因果鏈來理解。功率不足主要制造的是時間維度上的溫度波動,而流量不足制造的則是空間維度上的模面溫差。兩者最終都會在制品內部埋下應力,并在后續的冷卻與使用中,以翹曲、分層、尺寸漂移等形式釋放出來。
一、加熱功率不足:時間維度上的“追溫”如何損害質量
加熱功率的核心任務,是在升溫階段將高熱容的大尺寸底護板模具拉到工藝溫度,并在恒溫保壓階段補足模具向環境的持續散熱。功率不足時,系統會陷入一種被動的“追溫”狀態,其質量后果主要體現在兩個層面。
第一,恒溫階段的溫度波動被放大,直接干擾皮層的選擇性熔融與結晶均勻性。大尺寸護板模具的熱容很高,功率不足時,升溫段會被拖長;更關鍵的是,進入恒溫段后,模具仍在持續散熱,功率偏小的模溫機只能勉強“追”著設定值跑,溫度曲線無法被真正“按住”。對于PET長纖而言,其皮層熔融窗口本就極窄,保壓階段基底溫度的不穩定會直接干擾結晶的均勻性。這種時間上的波動,意味著制品不同部位經歷的熱歷史存在細微但不可忽略的差異,為后續的應力不均埋下伏筆。
第二,在極端情況下,功率不足可能迫使工藝采取“補償性超溫”,觸發降解風險。如果模面整體溫度偏低,導致氈材內部皮層熔融不足,一種直觀但不正確的“補救”方式是強行提高設定溫度。但這會使表層PET長纖暴露在超過其降解臨界溫度(如270℃)的風險下,造成分子鏈斷裂、制品變脆,沖擊強度衰減。功率不足在這里的間接危害,是它壓縮了工藝的安全裕度,誘導操作者走向另一個極端。
二、循環流量不足:空間維度上的“溫差”如何制造“潛伏應力”
1.核心機理:流量不足→模面溫差→區域性結晶與浸潤差異→“潛伏應力”。在熱壓保壓階段,如果模溫機循環流量不足或回路偏流,導熱油在到達模具遠端和邊角區域時,溫度已明顯衰減,模面會形成貫穿整個保壓階段的顯著溫差。其后果是:高溫區域的PET基體結晶發展充分,成型收縮的“基數”更大;而低溫區域樹脂熔融不充分,分子鏈纏結不完全,纖維與樹脂的界面浸潤也存在差異。此時,制品內部已經形成了一種區域性的收縮差與內應力分布。關鍵在于,這種應力在脫模時是“潛伏”的,肉眼通常無法觀察到翹曲。
2.“潛伏應力”的爆發:在后段冷卻中被“凍結”并永久鎖存。當帶有溫差應力的制品隨后進入冷水工裝進行快速冷卻時,冷水會迅速凍結分子鏈與纖維排布。前期熱壓階段積累的不均勻應力,無法通過松弛釋放,被永久鎖存在制品內部。在后續的倉儲、裝車或環境溫度波動中,這些殘余應力緩慢釋放,最終表現為板面扭曲、邊緣翹曲和尺寸漂移。工程數據也印證了這一風險閾值:PET長纖底護板熱壓型腔的溫差建議控制在±3℃以內,當溫差超過5℃時,后段急冷后的翹曲不良率會明顯攀升。
流量不足的另一個隱性后果,是換熱模式從“湍流”退化為“層流”,換熱效率斷崖式下降。模具流道內的導熱油,只有在湍流狀態下才能有效沖刷壁面、實現高效換熱。流量不足時,流體可能落入層流區間,靠近壁面的油層形成隔熱邊界,熱量傳不進去,模具的響應會變得遲鈍。底護板模具流道細長且分支多,阻力較大。如果泵的揚程不足以克服管路阻力,即使額定流量看起來夠大,實際進入各支路的流量也會衰減,遠端支路可能根本得不到足夠的介質循環。
三、兩條因果鏈的交匯:功率與流量的協同決定了“模面均勻性”能否落地
功率和流量的影響并非彼此孤立。功率不足造成的溫度波動,會削弱系統抵抗蒸汽注入等瞬時擾動的能力;而流量不足造成的模面溫差,則讓設備本身再高的出口控溫精度也無法在模具上真實兌現。設備面板上顯示的“±1℃出口精度”,與模具型面上實際的空間溫度均勻性,是兩個不同層級的指標。功率與流量共同作用,才決定了這個精度能否從設備出口傳遞并鋪展到整個模面。
加熱功率和循環流量對PET底護板質量的影響,可以歸結為兩條相互交織的路徑:功率不足通過放大恒溫階段的溫度波動、并可能誘導補償性超溫,威脅皮層熔融的選擇性與材料的本征性能;流量不足則通過在熱壓階段就制造模面溫差,催生區域性的“潛伏應力”,并在后段冷卻中被永久鎖存,最終以翹曲、分層和尺寸失穩的形式暴露。二者都必須基于模具熱容、流道阻力和目標節拍進行匹配,才能將設備級的控溫精度轉化為制品級的質量一致性。
內容由AI生成,請仔細甄別