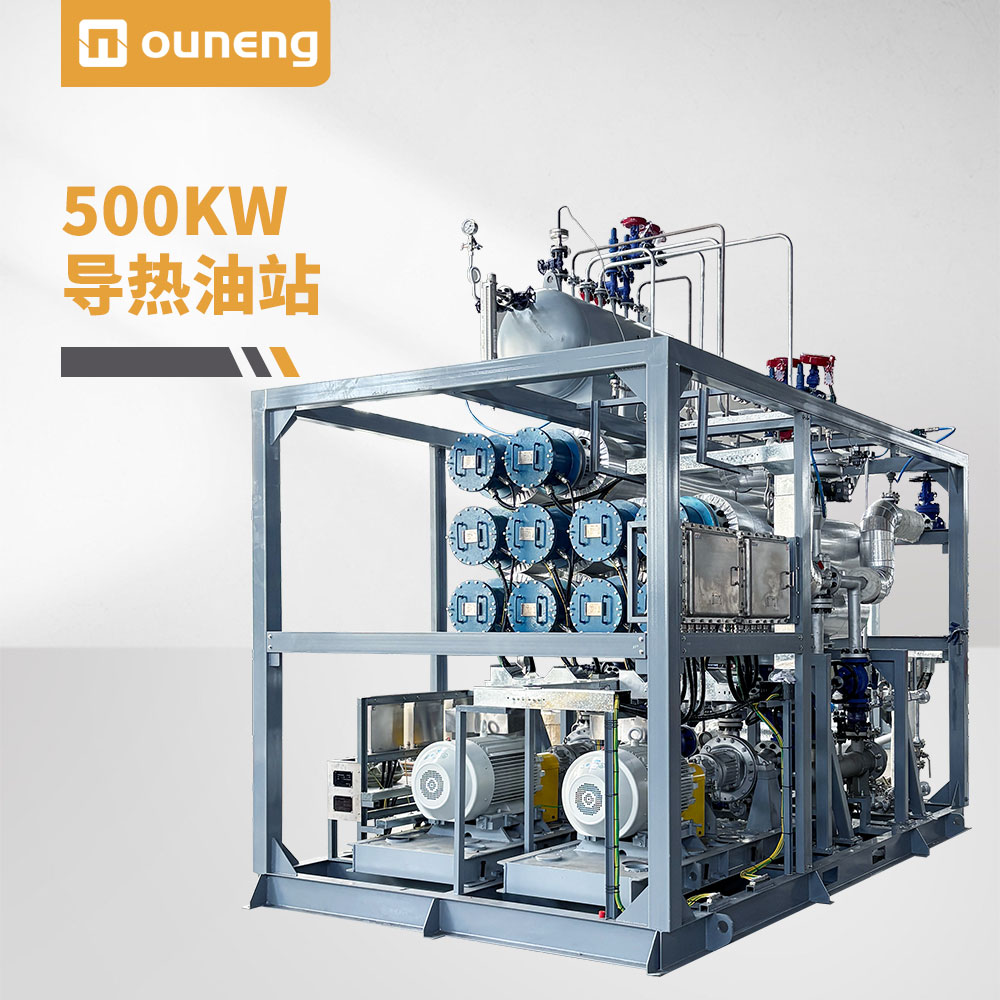
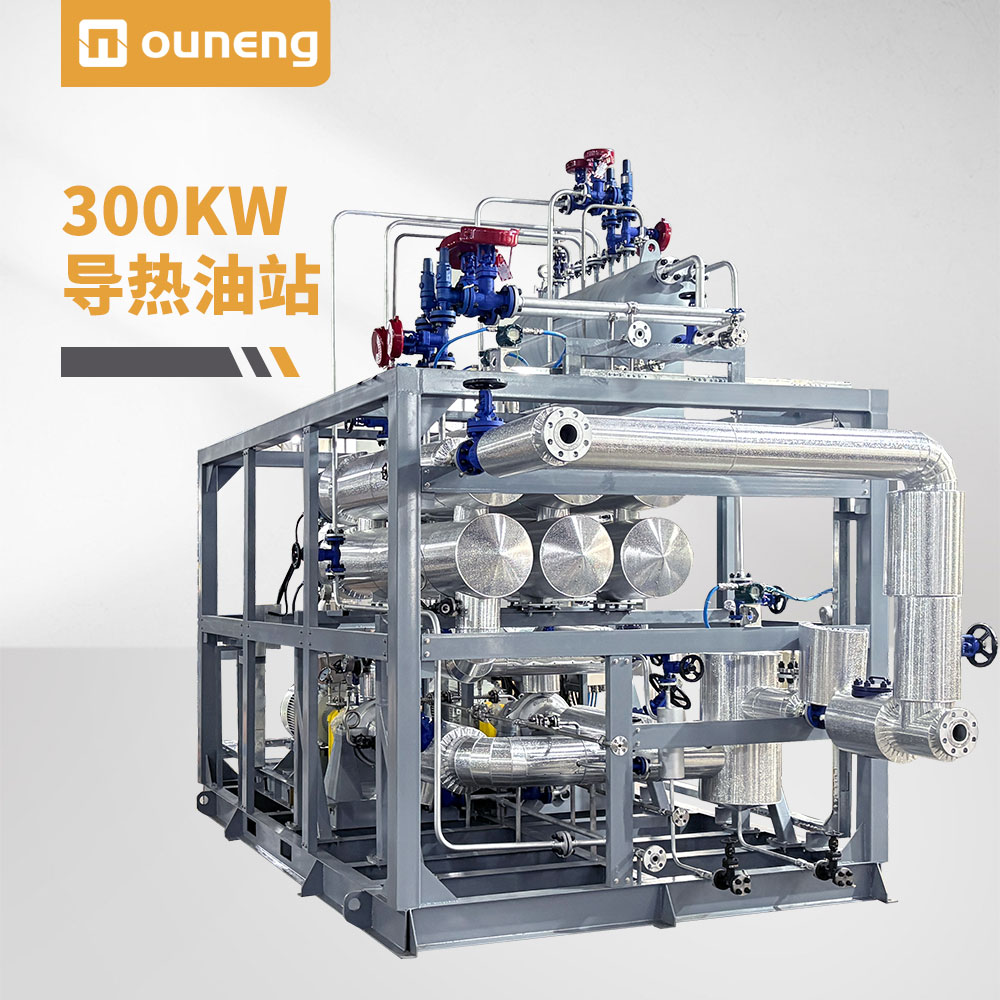
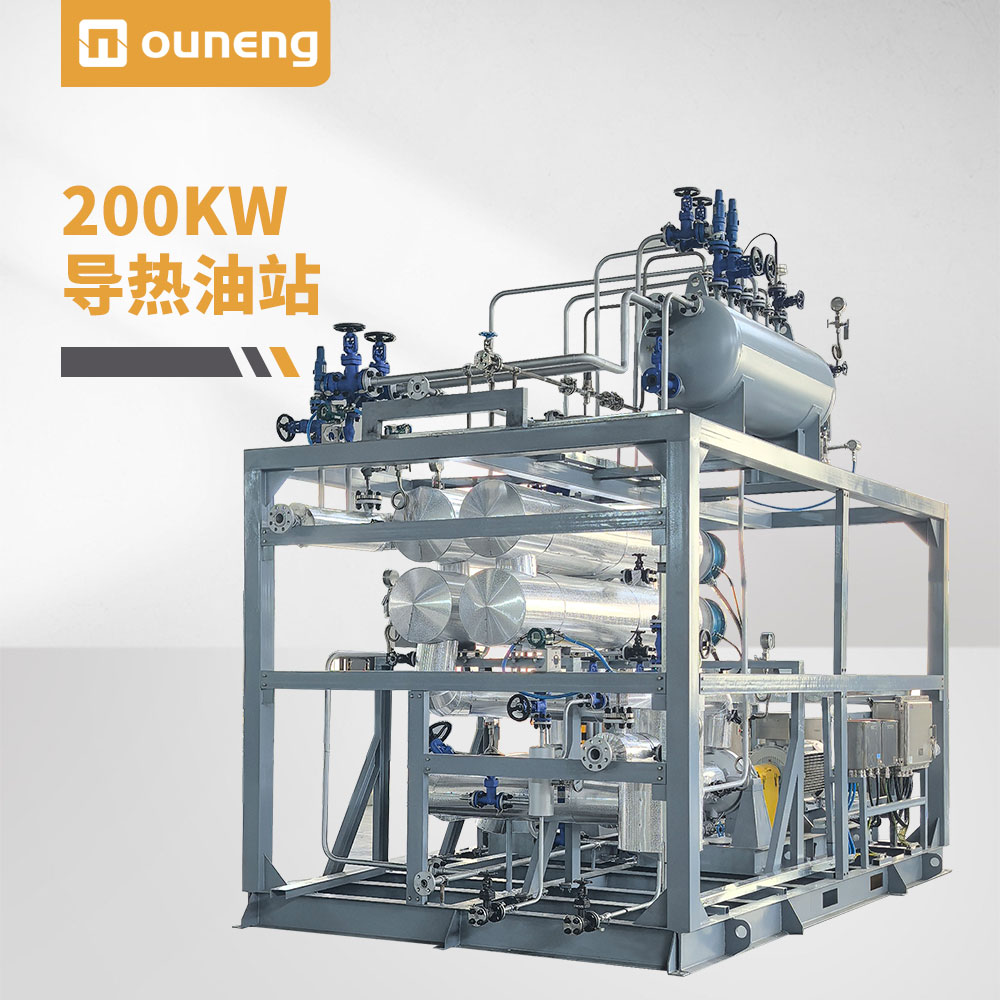
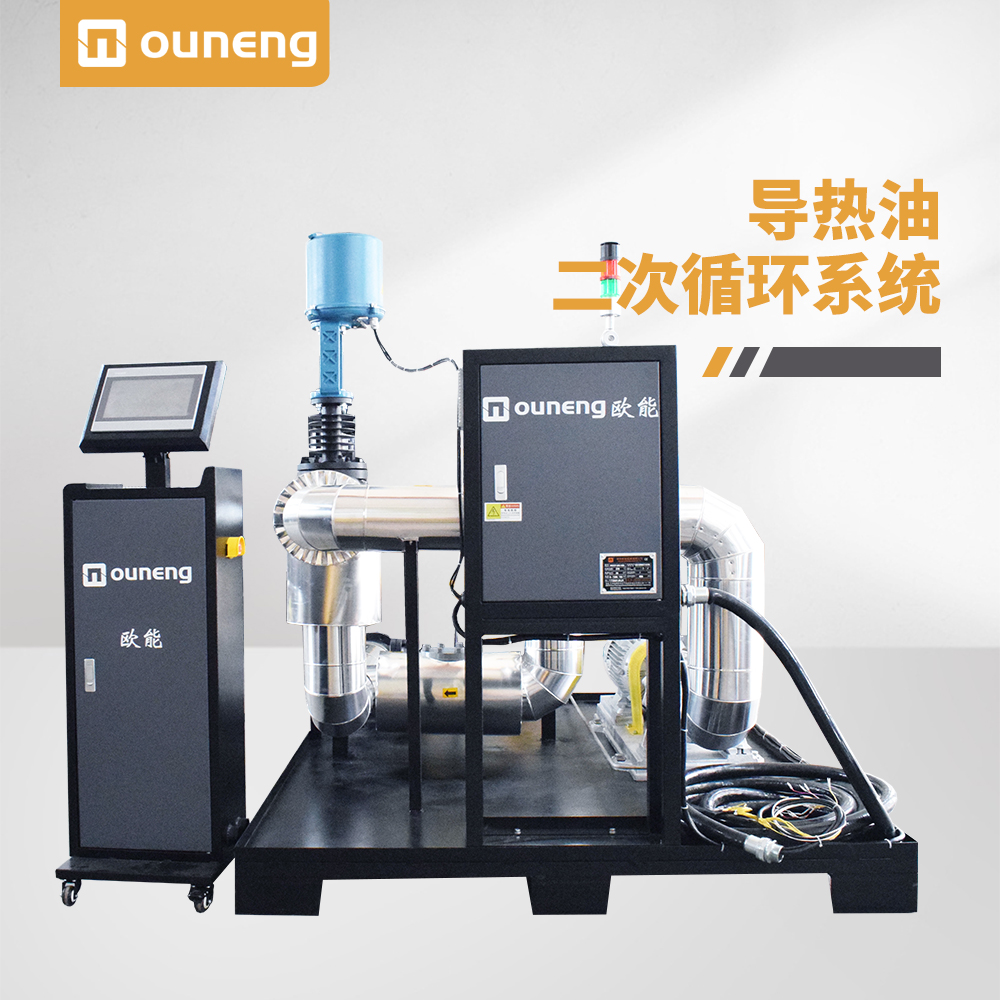
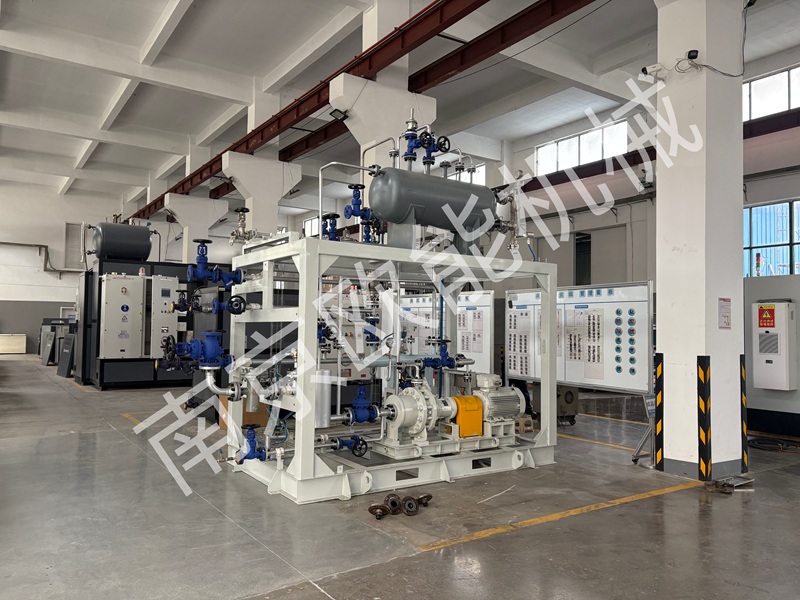
大型石化塑料造粒機機筒從蒸汽或電加熱改為導熱油系統,所需功率并非一個固定值,必須根據機筒金屬重量、目標升溫時間等參數進行重新核算。直接照搬原有電加熱的總功率是錯誤的,因為導熱油是循環換熱,邏輯完全不同。
一、核心計算方法:按金屬重量與升溫時間核算
導熱油系統功率選型的核心依據是需要加熱的金屬總重量(包括機筒本體及夾套),而非物料流量。行業通用的估算公式如下:P=(M×ΔT×C)/(860×T)×S;
P:所需加熱功率(kW);M:機筒及夾套金屬總重量(kg);ΔT:溫差(℃);C:鋼的比熱容(kcal/kg·℃);T:目標升溫時間(h);S:安全系數;
計算示例:假設一套機筒及夾套總重800kg,需從20℃升至220℃(ΔT=200℃),目標0.75小時內達到,安全系數取1.3:P=(800×200×0.11)/(860×0.75)×1.3≈35.5kW。
二、行業通用功率速查參考
根據行業經驗,不同規格雙螺桿造粒機機筒的導熱油加熱功率有成熟的參考區間:
65雙螺桿:導熱油功率參考18~24kW,小型再生、低填充;
75雙螺桿:導熱油功率參考24~36kW,通用填充/高密度造粒主流;
92雙螺桿:導熱油功率參考45~60kW,大產能高填充,可采用雙回路;
110大型機組:導熱油功率參考55~70kW,多采用雙回路分開控溫。
此外有一個更簡化的經驗法則:常規雙螺桿造粒機,每米筒體約需8~12kW的導熱油加熱功率。疊加模頭、熔體泵的熱損耗后,需確保總熱負荷在導熱油爐額定功率范圍內。
三、選型時必須注意的三個關鍵點
第一,不能照搬電加熱功率。電加熱是“點加熱”,每節機筒獨立疊加功率;導熱油是“面加熱”,各夾套共享熱源,依靠循環流量和換熱面積實現均勻加熱。直接套用原有電加熱總功率(如75機電加熱50~65kW),導熱油系統只需24~36kW即可滿足需求。
第二,必須區分“額定功率”與“實際運行功率”。電加熱的額定功率是裝機上限,實際運行中PID溫控不會一直滿功率輸出。高速改性、高填充配方下,螺桿剪切產熱大,實際加熱占比可能只有30%~50%。導熱油系統選型應以最大熱負荷(即冷態開機升溫工況)為基準。
第三,熔體泵、模頭、換網器應獨立配機,不與機筒共用功率核算。以熔體泵為例,其功率按泵體自重選型:小型泵(<50kg)約12~18kW,中型泵(50~150kg)約18~24kW,大型泵(>150kg)約24~30kW。機筒、熔體泵、模頭三套獨立溫控單元互不干擾,才能保證各段溫度精準穩定。
大型石化造粒機機筒改導熱油,功率選型的正確路徑是:以機筒金屬總重量為核心參數,按目標升溫時間(通常0.5~1小時)用公式核算,安全系數取1.2~1.4。行業速查表可作為初步參考,但最終功率需結合具體的機筒重量、保溫條件和散熱情況綜合確定。選型偏小會導致升溫緩慢、溫度波動大;選型盲目過大則會造成溫度過沖和PID頻繁啟停,同樣不利于溫控穩定。
內容由AI生成,請仔細甄別